
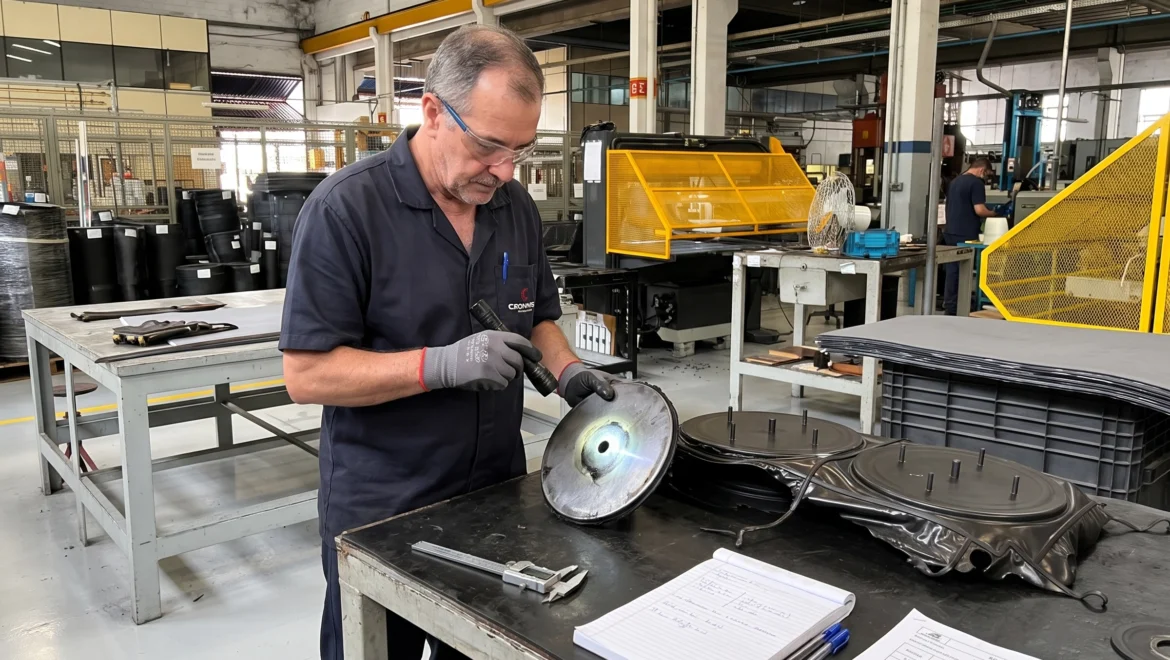
A falha de adesão borracha-metal em campo decorre de contaminação superficial, descontrole na espessura do primer, pré-cura do adesivo ou incompatibilidade química entre o elastômero e o sistema ligante. No diagnóstico técnico, os códigos %M (metal exposto), %PC (primer-adesivo) e %RC (adesivo-borracha) apontam defeitos de processo, enquanto %R (ruptura coesiva na borracha) comprova a máxima integridade estrutural da união.
Em componentes críticos como coxins antivibratórios, buchas de suspensão, batentes de impacto e vedações estruturais aplicadas na linha pesada automotiva, construção pesada, mineração e agronegócio, a interface entre o inserto metálico e o elastômero concentra as maiores tensões de cisalhamento e tração do conjunto. Quando ocorre delaminação prematura, o equipamento sofre perda imediata de isolamento vibracional, ruído estrutural e risco de colapso mecânico.
Para engenheiros de qualidade, projetistas mecânicos e especialistas de manutenção industrial, saber interpretar visualmente a superfície de fratura de uma peça técnica de borracha vulcanizada ao metal é a ferramenta mais rápida e precisa para identificar a causa-raiz do problema e exigir ações corretivas eficazes na manufatura.
A Engenharia da União Química Co-Vulcanizada
Diferente de uma colagem simples realizada após a moldagem, as peças técnicas de borracha com insertos metálicos de alto desempenho são produzidas por adesão química co-vulcanizada. Nesse processo, o metal (aço carbono, aço inoxidável ou alumínio) e o composto elastomérico cru são unidos quimicamente dentro do molde sob calor e pressão simultâneos.
Para que essa ligação resista a milhões de ciclos dinâmicos, cargas severas e variações térmicas, a arquitetura da interface é construída em quatro camadas interdependentes:
- Substrato metálico preparado: Superfície mecanicamente limpa, livre de óleos ou óxidos, com perfil de rugosidade controlado para ancoragem física e reatividade química.
- Camada de Primer: Resina polimérica aplicada diretamente sobre o metal com dupla função: proteger o substrato contra oxidação antes da moldagem e criar uma ponte química compatível com o adesivo superior.
- Camada de Adesivo (Covercoat): Formulação reativa aplicada sobre o primer seco. Durante a vulcanização, os agentes reticulantes do covercoat interdifundem-se e formam ligações covalentes tanto com o primer quanto com as cadeias poliméricas da borracha.
- Composto Elastomérico: A matriz de borracha (NR, NBR, HNBR, EPDM, CR ou FKM) que reticula simultaneamente à cura do adesivo, consolidando uma estrutura monolítica.
Quando qualquer elo dessa cadeia de quatro camadas sofre desvio de processo, a ruptura deixa de acontecer no interior da borracha e migra para uma das interfaces, revelando assinaturas visuais distintas.
Quadro Diagnóstico dos Modos de Falha (%M, %PC, %RC e %R)
Baseada na classificação técnica consolidada pela DuPont e amplamente adotada nos ensaios de arrancamento conforme a norma ASTM D429, a análise da área fraturada é expressa em percentuais que totalizam 100% da superfície analisada:
| Código de Falha | Local da Separação | Aspecto Visual na Inspeção | Causas-Raiz Mais Prováveis no Processo | Ação Corretiva de Engenharia |
| %M (Metal Failure) | Interface Metal – Primer | Metal nu e brilhante exposto na região descolada, sem resíduos de primer ou borracha. | Contaminação por óleo de usinagem, desmoldante ou impressão digital; jateamento insuficiente; oxidação superficial (flash rust) pós-jateamento; falha no desengraxe. | Revisar banho desengraxante, validar com teste de quebra d’água, recalibrar pressão/granulometria do jateamento e reduzir tempo entre jateamento e aplicação do primer. |
| %PC (Primer-Covercoat) | Interface Primer – Adesivo | Camada uniforme de primer aderida ao metal, mas totalmente desprovida do adesivo superior. | Tempo de secagem (flash-off) insuficiente ou excessivo entre primer e covercoat; condensação de umidade ambiental; primer vencido ou mal homogeneizado. | Controlar temperatura e umidade da cabine de pintura, respeitar janela aberta entre demãos e verificar agitação/validade dos lotes químicos. |
| %RC (Rubber-Covercoat) | Interface Adesivo – Borracha | Película escura e lisa do adesivo intacta sobre o metal, com a borracha descolada sem rasgamento. | Pré-cura (scorch) do adesivo por demora no fechamento do molde quente; migração (blooming) de ceras ou plastificantes na borracha crua; incompatibilidade química entre elastômero e adesivo. | Otimizar ciclo de carga do molde, refrescar superfície da pré-forma de borracha antes da moldagem e adequar o covercoat ao sistema de cura do elastômero. |
| %R (Rubber Failure) | Interior da Borracha (Ruptura Coesiva) | Borracha rasgada irregularmente cobrindo o inserto metálico; a interface química permaneceu intacta. | Padrão ideal de engenharia: a resistência da ligação química superou a própria tensão de ruptura e rasgo do composto elastomérico. | Processo aprovado e sob controle. Manter parâmetros validados de preparação, aplicação e vulcanização. |
Nota de engenharia: Na prática industrial, uma peça ensaiada pode apresentar modos mistos (por exemplo, 85% R e 15% RC). Programas de qualidade rigorosos estabelecem critérios mínimos de aceitação próximos a 90%–100% de ruptura coesiva (%R), conforme a criticidade estrutural definida no desenho do cliente.
Diagnóstico Passo a Passo no Chão de Fábrica: Como Eliminar Delaminações
Quando uma peça técnica de borracha apresenta índices elevados de %M, %PC ou %RC em testes de arrancamento ou em campo, a engenharia de processo deve auditar quatro etapas críticas da manufatura.
1. Preparação Mecânica e Química do Inserto Metálico (Eliminando %M)
A falha %M é quase sempre um problema de higiene industrial e preparação de superfície antes mesmo da entrada na prensa. Insertos metálicos chegam da estampagem ou usinagem recobertos por óleos protetivos, fluidos de corte ou carepas de laminação.
- Desengraxe e limpeza química: O metal deve passar por desengraxe alcalino ou por solvente controlado antes de qualquer abrasão mecânica; caso contrário, o jateamento apenas “martela” o óleo para dentro dos microvales do metal.
- Jateamento abrasivo controlado: O jateamento com granalha de aço angular ou óxido de alumínio remove óxidos e cria microancoragem. Como referência técnica do setor, guias de fabricantes especializados como a Yoei Hwa recomendam uma rugosidade média (Ra) na faixa de 3,2 a 6,3 µm — suficiente para ampliar a área de contato sem criar picos agudos que perfurem a película de primer ou gerem pontos de concentração de tensão.
- Teste de Quebra d’Água (Water-Break Test): Método rápido e eficaz de chão de fábrica para validar a limpeza. Ao imergir ou borrifar água desmineralizada sobre o inserto limpo, o líquido deve formar uma película contínua e uniforme por pelo menos 15 a 30 segundos. Se a água retrair formando gotículas isoladas, há contaminação hidrofóbica (óleo ou silicone) e a peça deve retornar ao desengraxe.
2. Controle da Espessura de Película do Primer e do Adesivo (Eliminando %PC)
A aplicação de primer e covercoat por pulverização (spray), imersão (dipping) ou tamboreamento exige controle rigoroso da viscosidade e da espessura seca do filme.
- O perigo do excesso de película: Ao contrário da intuição comum, aplicar camadas muito grossas de primer ou adesivo não aumenta a resistência da união; pelo contrário, cria uma camada polimérica rígida e quebradiça suscetível ao cisalhamento interno (%PC) sob vibração.
- Referências técnicas de espessura: Enquanto diretrizes gerais de processo (como as publicadas pela Yoei Hwa) citam espessuras típicas de primer entre 10 e 25 µm para peças industriais convencionais, especialistas em engenharia de elastômeros (como análises técnicas da Meitu-Engelhardt discutidas no fórum de engenharia Eng-Tips) destacam que primers estruturais de alta performance frequentemente operam melhor com filmes ultrafinos — inferiores a 0,0002 polegada (cerca de 5 µm) — para maximizar a transferência de carga sem trincas internas na resina. A definição exata deve sempre seguir a folha de dados do fabricante do adesivo e a validação em peça piloto.
3. Compatibilidade entre Sistema de Cura e Adesivo (O Caso Crítico do EPDM Peróxido)
Um dos erros mais frequentes na especificação de compostos leva diretamente à falha %RC (descolamento limpo entre o adesivo e a borracha), mesmo quando o metal está perfeitamente limpo.
- Cura por enxofre vs. cura por peróxido: Adesivos convencionais foram desenvolvidos para reagir quimicamente com elastômeros vulcanizados com enxofre (como NR, SBR, NBR e EPDM curado com enxofre), formando pontes sulfídricas na interface.
- A armadilha do EPDM curado com peróxido: Compostos de EPDM (e também grades de HNBR ou FKM) vulcanizados com peróxido orgânico oferecem resistência térmica e compression set superiores, mas operam por mecanismo de radicais livres, sem enxofre disponível para reagir com covercoats tradicionais. Se o fabricante utilizar um adesivo padrão em um composto de EPDM curado com peróxido, a borracha vulcanizará normalmente, mas não formará ligações covalentes com o adesivo, descolando com facilidade (100% RC). A solução exige a especificação de sistemas adesivos formulados especificamente para reticulação via radicais livres, combinados ao controle rigoroso da limpeza superficial do elastômero cru.
4. Prevenção de Pré-Cura (Scorch) e Migração de Aditivos na Moldagem
Mesmo com o adesivo correto, falhas %RC podem surgir se a borracha sofrer migração (blooming) de ceras antiozonantes, plastificantes ou agentes auxiliares de fluxo para a superfície durante o armazenamento antes da moldagem. Esses aditivos criam uma barreira antiaderente microscópica.
Da mesma forma, durante a produção por moldagem por compressão ou transferência, se o operador demorar excessivamente para carregar os insertos metálicos na cavidade quente (acima de 160 °C) antes de fechar a prensa, o adesivo inicia sua reticulação antes de entrar em contato íntimo sob pressão com a borracha crua. Quando a borracha finalmente flui, o adesivo já perdeu sua reatividade superficial, resultando em delaminação localizada.
Como a Cronnos Assegura Quebra Coesiva (%R) em Peças Metal-Borracha
Garantir 100% de falha coesiva (%R) na produção seriada exige domínio simultâneo da metalurgia de preparação, da química dos elastômeros e da engenharia de moldagem. Com mais de 50 anos de experiência na fabricação de peças técnicas de borracha e conjuntos metal-borracha e certificação NBR ISO 9001:2015 pela Fundação Vanzolini, a Cronnos estrutura cada projeto com controles preventivos rigorosos:
- Engenharia de DFM (Design for Manufacturability): Revisamos o projeto do inserto metálico antes da confecção do ferramental — recomendando raios de concordância para eliminar cantos vivos cortantes, furos de travamento mecânico auxiliares quando aplicável e posicionamento estratégico das linhas de partição fora das zonas de máximo cisalhamento.
- Versatilidade de Processos de Moldagem: Operamos com moldagem por compressão (incluindo componentes estruturais de grande porte com até 2.000 mm de extensão), transferência (ideal para buchas e coxins com insertos metálicos complexos sem deslocamento da peça) e injeção para altos volumes seriados.
- Validação em Laboratório Próprio e Escala Piloto: Antes de liberar qualquer item do nosso portfólio ativo de mais de 5.000 referências para produção contínua, nosso laboratório realiza ensaios destrutivos de arrancamento e aderência (conforme ASTM D429), controle reométrico de scorch nos compostos (abrangendo 16 famílias de elastômeros) e envelhecimento térmico acelerado para comprovar que a adesão permanece íntegra após exposição ao calor e fluidos.
Perguntas Frequentes sobre Falha de Adesão Borracha-Metal (FAQ)
O que significa atingir 100% de falha %R em um ensaio de arrancamento borracha-metal?
Significa que a peça obteve 100% de ruptura coesiva na própria borracha durante o teste destrutivo. Na engenharia de elastômeros, esse é o melhor resultado possível, pois comprova que a ligação química entre o metal, o primer, o adesivo e o composto elastomérico é mais forte do que a própria resistência mecânica interna da borracha.
Qual é a causa mais comum de delaminação com metal exposto (%M)?
A falha %M ocorre quando a separação acontece exatamente na interface entre o substrato metálico e a camada de primer. Suas causas principais são a presença de resíduos de óleo, graxa ou desmoldante sobre o metal, rugosidade superficial insuficiente após o jateamento abrasivo ou oxidação superficial (flash rust) formada antes da aplicação do primer.
Por que peças metal-borracha em EPDM curado com peróxido descolam se usarem adesivos padrão?
Porque adesivos convencionais dependem de reações com enxofre para formar ligações químicas com o elastômero durante a vulcanização. Como o EPDM curado com peróxido reticula por meio de radicais livres e não contém enxofre livre, ele não reage com covercoats tradicionais, resultando em falha limpa na interface adesivo-borracha (%RC). Para esses compostos, é obrigatório especificar sistemas adesivos compatíveis com cura por peróxido.
O que é e para que serve o teste de quebra d’água (water-break test) em insertos metálicos?
O teste de quebra d’água é uma verificação rápida de qualidade superficial realizada após o desengraxe e preparação do metal. Ao aplicar uma fina película de água desmineralizada sobre a peça, observa-se se a água se espalha uniformemente (indicando superfície limpa e hidrofílica, apta para receber o primer) ou se ela se retrai formando gotas isoladas (indicando contaminação por óleos ou silicones que causariam falha %M).
Se a sua equipe de engenharia, qualidade ou manutenção enfrenta problemas de delaminação em coxins, buchas ou componentes estruturais — ou está desenvolvendo novas peças técnicas de borracha vulcanizadas ao metal e busca máxima confiabilidade mecânica —, conte com a experiência de mais de cinco décadas da Cronnos. Nossa equipe técnica analisa o seu projeto, define o sistema de adesão ideal para cada família de elastômero e valida o desempenho em escala piloto e laboratório próprio.
Entre em contato com nossos especialistas para solicitar uma análise técnica ou cotação personalizada:
Cronnos Indústria de Artefatos de Borracha
- Endereço: Av. das Indústrias, 299 – Distrito Industrial, Jundiaí – SP, Brasil
- Telefone: +55 11 3109-0700
- E-mail: cronnos@cronnos.com.br