
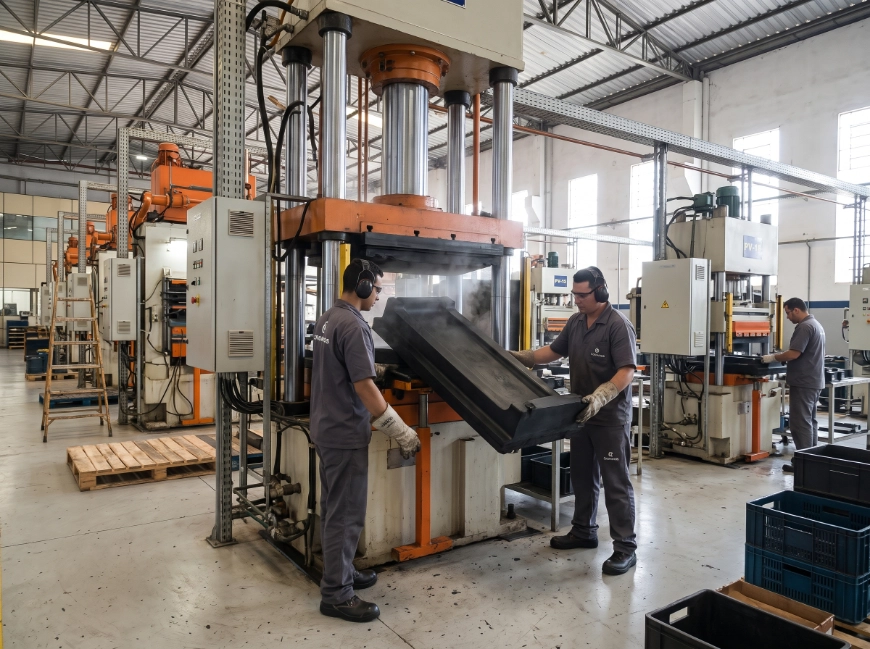
Para fabricar peças de borracha grande porte com até 2.000 mm de extensão mantendo estabilidade dimensional e resistência à carga, a engenharia combina moldagem por compressão de alta tonelagem, controle térmico multizona, cálculo compensado de contração linear e sistemas de vulcanização de cura controlada — evitando que a superfície sofra supercura enquanto o núcleo atinge a reticulação ideal.
Nos segmentos de mineração, construção pesada, siderurgia, infraestrutura portuária e geração de energia, a escala dos equipamentos impõe solicitações mecânicas que componentes convencionais simplesmente não suportam. Caminhões fora de estrada, britadores de mandíbulas, peneiras vibratórias, pontes rolantes e bases de máquinas pesadas exigem peças técnicas de borracha de grande formato capazes de absorver dezenas de toneladas de impacto e vibração contínua sem ruptura ou perda de geometria.
Contudo, escalar uma peça elastomérica de 100 mm para 2.000 mm não é uma simples ampliação proporcional no CAD. Quando um componente atinge dois metros de comprimento, fenômenos físicos como a baixa condutividade térmica da borracha, a retração pós-moldagem e a deflexão das placas da prensa tornam-se variáveis críticas que exigem domínio avançado de ferramental e processo fabril.
Por que a Moldagem por Compressão é a Rota Ideal para Grandes Dimensões
Na indústria de artefatos elastoméricos, existem três rotas principais de moldagem: injeção, transferência e compressão. Enquanto a moldagem por injeção oferece ciclos ultrarrápidos para peças pequenas e médias em grandes volumes, ela encontra barreiras físicas e econômicas severas em componentes de grande extensão:
- Limitação de volume de injeção e pressão de fechamento: Injetar vários quilos de composto elastomérico altamente viscoso através de canais de alimentação longos gera aquecimento por cisalhamento excessivo, provocando pré-cura (scorch) antes mesmo de o material preencher as extremidades de um molde de 2.000 mm.
- Custo proibitivo de ferramental: Moldes de injeção de grande porte com câmaras frias ou canais balanceados elevam o investimento inicial a patamares inviáveis para lotes industriais e de infraestrutura.
Por essa razão, a moldagem por compressão consolida-se como o processo mais eficiente, seguro e economicamente viável para peças de borracha grande porte. Nesse método, uma pré-forma de composto cru — pesada e dimensionada com precisão — é posicionada diretamente na cavidade aberta do molde aquecido. Ao fechar a prensa hidráulica de grande área útil, a pressão distribuída obriga o elastômero a fluir suavemente por toda a extensão da cavidade, eliminando tensões internas residuais e garantindo densidade uniforme em peças de até 2.000 mm.
Os 5 Principais Desafios de Engenharia em Peças Técnicas de Borracha de Grande Porte
Desenvolver e fabricar peças técnicas de borracha de grande formato exige que a equipe de engenharia antecipe e neutralize cinco desafios físicos fundamentais antes mesmo de iniciar a usinagem do molde.
1. Transferência de Calor e Cinética de Cura em Seções Espessas
A borracha é um excelente isolante térmico — sua condutividade térmica é cerca de 200 vezes menor que a do aço. Em peças de grande porte, que frequentemente combinam comprimentos de até 2.000 mm com espessuras robustas (de 50 mm a mais de 150 mm), o calor das placas da prensa leva um tempo considerável para penetrar até o centro geométrico da peça.
- O risco da dicotomia supercura vs. subcura: Se o ciclo de vulcanização for calculado apenas com base na temperatura superficial, a camada externa sofrerá supercura (over-cure) — tornando-se quebradiça e com baixa resistência ao rasgo — enquanto o núcleo permanecerá subcurado (under-cure), apresentando baixa resiliência, excesso de deformação permanente (compression set) e falha prematura sob carga dinâmica.
- A solução de engenharia: A formulação do composto deve utilizar sistemas de vulcanização com amplo patamar de reversão (plateau cure), como sistemas semieficientes (semi-EV), eficientes (EV) ou curados com peróxido, ajustados por ensaios reométricos. Além disso, o controle térmico multizona das placas da prensa e o pré-aquecimento controlado das pré-formas garantem que o núcleo atinja o grau de reticulação especificado sem degradar a superfície.
2. Contração Linear (Shrinkage) e Estabilidade Dimensional em até 2.000 mm
Todo elastômero sofre contração volumétrica ao resfriar após ser extraído do molde quente (entre 150 °C e 180 °C). Em uma peça pequena de 50 mm, uma contração linear de 2,0% representa apenas 1,0 mm. Porém, em uma peça de 2.000 mm, os mesmos 2,0% equivalem a 40 mm de retração absoluta.
- Anisotropia e geometria: A taxa de contração não é perfeitamente idêntica em todos os eixos; ela varia conforme a direção de calandragem ou extrusão da pré-forma, o teor de cargas reforçantes (negro de fumo ou sílica), a dureza Shore A e a presença de insertos metálicos internos que restringem o movimento da borracha em um eixo enquanto liberam nos demais.
- Engenharia de compensação: O projeto do molde exige cálculos diferenciais de contração por eixo e o alinhamento com as classes da norma ISO 3302-1 (tipicamente classes M3 ou M4 para grandes dimensões estruturais, reservando M2 para furos de fixação ou interfaces críticas), além de dispositivos de resfriamento controlado pós-desmoldagem para evitar empenamentos.
3. Projeto Estrutural do Ferramental e Rigidez das Placas da Prensa
Moldes capazes de acomodar peças de até 2.000 mm pesam várias toneladas e exigem aços ferramenta de alta resistência mecânica.
- Deflexão sob alta tonelagem: Durante o fechamento da prensa, forças de centenas de toneladas atuam sobre a área projetada da cavidade. Se a estrutura do molde ou as mesas da prensa sofrerem microflexão no centro, a peça apresentará variação de espessura na cota de fechamento (C) e excesso de rebarba (flash).
- Extração e manuseio seguro: Ao final do ciclo de cura, o elastômero ainda está quente e possui menor resistência ao rasgo imediato (hot tear strength). O ferramental deve incorporar ângulos de saída adequados, canais de alívio de vácuo e sistemas mecânicos de extração distribuída para desmoldar a peça sem gerar microfissuras na base.
4. Escoamento do Composto e Eliminação de Bolsas de Ar (Venting)
Em cavidades muito longas ou com nervuras estruturais profundas, o ar aprisionado durante o fechamento da prensa pode ser comprimido a altas pressões, provocando o efeito Diesel (queima localizada do composto) ou deixando vazios internos que se tornam pontos de início de trinca por fadiga.
O projeto do molde e o posicionamento estratégico das pré-formas de borracha devem promover um fluxo laminar do centro para as extremidades, direcionando o ar residual para microcanais de respiro (venting) usinados na linha de partição.
5. Adesão Metal-Borracha em Grandes Áreas Superficiais
Muitas peças de borracha grande porte são componentes híbridos metal-borracha, nos quais chapas de aço carbono de alta espessura, perfis estruturais ou placas de fixação são vulcanizados diretamente ao elastômero.
- Controle de preparação e pré-cura do adesivo: Jatear (buscando rugosidade Ra controlada), desengraxar e aplicar primer e covercoat em chapas de até dois metros exige cabines amplas e controle ambiental rigoroso. Além disso, o carregamento de insertos pesados no molde quente deve ser ágil e ergonomicamente assistido por pontes rolantes ou talhas, evitando que o calor do molde cause pré-cura (scorch) do adesivo antes do fechamento da prensa e da compressão da borracha.
Matriz Técnica: Moldados Convencionais vs. Peças de Grande Porte (até 2.000 mm)
A tabela abaixo sintetiza como as variáveis de engenharia e manufatura mudam quando o projeto escala para componentes de grande formato:
| Parâmetro Técnico | Peças Moldadas Convencionais (< 300 mm) | Peças Técnicas de Grande Porte (até 2.000 mm) | Estratégia de Controle na Manufatura |
| Processo Predominante | Injeção, Transferência ou Compressão multicavidades | Moldagem por Compressão em prensas de grande área útil | Pré-formas pesadas e calibradas para fluxo uniforme sem scorch |
| Impacto Absoluto da Contração (2%) | Até 6,0 mm | Até 40,0 mm ao longo do comprimento | Compensação diferencial no projeto CNC do molde e resfriamento guiado |
| Perfil Térmico de Vulcanização | Aquecimento rápido e homogêneo | Gradiente térmico elevado entre superfície e núcleo | Compostos com amplo plateau de cura e controle térmico multizona |
| Tolerância Dimensional (ISO 3302-1) | Classes M1, M2 ou M3 | Classes M3 ou M4 (com M2 seletivo em furos/interfaces) | Foco metrológico nas cotas funcionais de montagem e carga |
| Insertos Metálicos | Pinos, buchas e arruelas leves | Chapas estruturais pesadas, trilhos e bases de fixação | Movimentação mecanizada e adesivos estruturais de alta janela térmica |
| Principais Riscos em Campo | Extrusão, desgaste superficial ou erro de montagem | Subcura interna, delaminação sob cisalhamento ou fadiga térmica | Ensaios reométricos, controle de dureza e validação em escala piloto |
Seleção de Elastômeros para Altas Cargas, Abrasão e Intempéries
Na engenharia de peças de borracha grande porte, o composto elastomérico precisa combinar alta capacidade de suporte de carga estática com resiliência dinâmica, resistência ao rasgo e proteção contra o ambiente agressivo de operação. Entre as 16 famílias de elastômeros processadas pela Cronnos, destacam-se quatro grupos principais para grandes formatos:
- Borracha Natural (NR) e Blendas NR/SBR: São a referência absoluta para coxins pesados, amortecedores de impacto e suportes estruturais sujeitos a cargas dinâmicas intensas. A NR oferece resiliência excepcional, baixa geração interna de calor (heat build-up) sob compressão cíclica, altíssima resistência à tração e ao rasgo, além de excelente resistência à abrasão por minério, brita e solo.
- EPDM (Etileno-Propileno-Dieno): Indispensável quando a peça de grande porte opera continuamente ao ar livre — como juntas de dilatação em obras de infraestrutura, apoios de pontes, defensas expostas ou equipamentos agrícolas e de mineração a céu aberto —, garantindo imunidade ao ozônio, à radiação ultravioleta (UV) e às variações climáticas severas.
- Cloropreno (Neoprene / CR): Combina excelente resistência mecânica e às intempéries com comportamento superior frente a óleos leves, graxas, água salgada e retardância à chama, sendo amplamente empregado em aplicações portuárias, navais e de infraestrutura pesada.
- NBR e HNBR: Especificados quando componentes de grande porte operam em contato direto com óleos lubrificantes, fluidos hidráulicos ou combustíveis em usinas siderúrgicas, plataformas e máquinas industriais pesadas.
Em termos de dureza, peças estruturais de grande porte são geralmente formuladas entre 55 e 80 Shore A, ajustando-se o módulo de elasticidade para suportar tensões de compressão e cisalhamento sem flambagem excessiva.
Aplicações Críticas na Mineração, Construção Pesada e Infraestrutura
A capacidade de produzir moldados por compressão de até 2.000 mm resolve gargalos críticos de engenharia onde o uso de múltiplas peças pequenas emendadas geraria pontos fracos de infiltração, desbalanceamento de carga ou falha prematura:
- Coxins Pesados e Batentes de Impacto para Mineração e Construção: Instalados em caminhões fora de estrada, escavadeiras de grande porte, carregadeiras, britadores e peneiras vibratórias, absorvem picos severos de energia durante o carregamento de rochas e o deslocamento em terrenos irregulares, protegendo o chassi e a cabine do operador contra trincas por fadiga estrutural.
- Suportes Industriais e Bases de Isolamento de Vibração: Aplicados sob prensas excêntricas, martelos de forja, moinhos, compressores de grande porte e máquinas CNC de alta precisão, isolam a transmissão de ondas vibracionais para o piso fabril e estruturas adjacentes.
- Amortecedores de Grande Formato e Elementos de Infraestrutura: Utilizados em sistemas ferroviários, defensas portuárias, comportas hidráulicas, pontes rolantes e juntas estruturais que exigem estanqueidade e absorção de movimentação térmica e mecânica em grandes vãos.
- Revestimentos e Raspadores de Alta Resistência à Abrasão: Placas estruturais e barreiras de desgaste em transportadores de correia, calhas de transferência de minério e implementos agrícolas pesados.
A Capacidade Fabril e Laboratorial da Cronnos em Peças de Grande Porte
Poucos fabricantes no mercado nacional reúnem a infraestrutura de prensas, a engenharia de ferramental e o rigor laboratorial necessários para produzir peças técnicas de borracha de até 2.000 mm com repetibilidade industrial.
Com mais de 50 anos de experiência e certificação NBR ISO 9001:2015 pela Fundação Vanzolini, a Cronnos oferece uma estrutura completa em sua planta fabril em Jundiaí (SP):
- Moldagem por Compressão de Grande Capacidade: Prensas dimensionadas para produzir peças moldadas de até 2.000 mm de extensão, operando lado a lado com linhas de moldagem por transferência, injeção e estampagem a frio com matrizes a laser — cobrindo desde microvedações de poucos gramas até grandes componentes estruturais de dezenas de quilos.
- Engenharia de Aplicação e DFM: Nossa equipe revisa o projeto do cliente antes da usinagem do molde, otimizando raios de concordância, espessuras de seção, insertos metálicos e tolerâncias conforme a ISO 3302-1.
- Laboratório Próprio e Validação em Escala Piloto: Cada composto desenvolvido (dentro de nosso portfólio de 16 famílias de elastômeros) passa por análise reométrica para garantir a curva exata de vulcanização em seções espessas, além de ensaios de tração, rasgo, dureza Shore A, abrasão, deformação permanente à compressão (compression set) e aderência metal-borracha (ASTM D429).
- Logística Estratégica e Portfólio Consolidado: Com mais de 5.000 itens ativos, planejamento integrado via EDI e localização privilegiada próxima às principais rodovias paulistas, dois aeroportos internacionais e a 150 km do Porto de Santos, atendemos com agilidade tanto projetos nacionais quanto operações globais.
Perguntas Frequentes sobre Peças de Borracha de Grande Porte (FAQ)
Por que peças de borracha com até 2.000 mm são fabricadas por compressão e não por injeção?
Na moldagem por injeção, forçar grandes volumes de composto elastomérico através de canais longos gera atrito e aquecimento excessivo, causando pré-cura (scorch) antes do preenchimento completo da cavidade, além de exigir prensas e moldes de custo proibitivo. Na moldagem por compressão, a pré-forma já é posicionada na cavidade aberta e conformada sob pressão uniforme, garantindo densidade homogênea, menor tensão residual e melhor viabilidade econômica.
Como a engenharia evita que o centro de uma peça de borracha espessa fique mal vulcanizado (subcurado)?
Como a borracha é isolante térmico, o calor demora mais para atingir o núcleo de peças espessas. Para evitar que a superfície sofra supercura enquanto o centro fica cru, a engenharia utiliza compostos formulados com sistemas de vulcanização de amplo patamar de reversão (plateau cure), ajusta o perfil térmico multizona da prensa e valida a curva de reticulação no reômetro do laboratório.
Qual classe da norma ISO 3302-1 deve ser especificada em peças técnicas de borracha de grande porte?
Para componentes estruturais de grande formato, como coxins pesados, calços e amortecedores de até 2.000 mm, recomenda-se especificar as classes M3 ou M4 da ISO 3302-1 nas dimensões gerais, reservando a classe M2 apenas para furos de fixação ou interfaces críticas de montagem. Isso absorve a contração térmica natural do elastômero sem gerar refugo desnecessário.
Quais elastômeros oferecem maior durabilidade em peças de grande porte para mineração e construção pesada?
A Borracha Natural (NR) e blendas NR/SBR são as mais indicadas para absorção de impactos severos, cargas dinâmicas cíclicas e abrasão por rochas e solo. Quando a peça fica exposta continuamente ao sol, ozônio e intempéries severas, o EPDM e o Cloropreno (Neoprene) garantem máxima longevidade estrutural.
Se a sua empresa está projetando ou especificando peças técnicas de borracha de grande porte — de coxins estruturais e suportes industriais a componentes metal-borracha de até 2.000 mm —, conte com a capacidade fabril e a engenharia de mais de cinco décadas da Cronnos. Analisamos o seu desenho, desenvolvemos o composto elastomérico sob medida e validamos cada parâmetro em laboratório próprio e escala piloto.
Entre em contato com nossos especialistas para discutir o seu projeto ou solicitar uma cotação técnica:
Cronnos Indústria de Artefatos de Borracha
- Endereço: Av. das Indústrias, 299 – Distrito Industrial, Jundiaí – SP, Brasil
- Telefone: +55 11 3109-0700
- E-mail: cronnos@cronnos.com.br