
Na norma ISO 3302-1, a tolerância dimensional de borracha moldada divide-se em quatro classes: M1 (alta precisão, custo e inspeção elevados), M2 (alta qualidade para interfaces críticas), M3 (boa qualidade, padrão industrial geral) e M4 (dimensões não críticas). Especificar M3 ou M2 apenas nas cotas funcionais evita refugos e encarecimento desnecessário do molde.
Um dos erros mais comuns na engenharia mecânica acontece quando projetistas habituados à usinagem de metais — regida por normas como a ISO 2768 — transferem as mesmas faixas decimais de tolerância para desenhos de peças técnicas de borracha. Ao exigir décimos ou centésimos de milímetro em um componente elastomérico sem critério funcional, o projeto rapidamente esbarra em inviabilidade de ferramental, altos índices de sucata e atrasos na homologação.
Para engenheiros de produto, desenhistas projetistas e compradores técnicos, dominar a estrutura da ISO 3302-1 é o caminho mais seguro para garantir encaixe perfeito, estanqueidade e absorção de cargas sem inflacionar o orçamento da peça nem do molde.
Por que a Borracha Não Segue as Mesmas Regras Dimensionais dos Metais
Diferente do aço ou do alumínio, que são usinados a frio a partir de blocos dimensionalmente estáveis, uma peça técnica de borracha é formada a quente por meio de uma reação química irreversível (vulcanização) sob alta pressão. Esse processo introduz três variáveis físicas que governam a estabilidade dimensional do componente:
- Contração linear de moldagem (shrinkage): Ao ser extraída da cavidade do molde a temperaturas entre 150 °C e 190 °C e resfriar até a temperatura ambiente, a borracha sofre retração volumétrica. Dependendo da família polimérica (NBR, EPDM, FKM, Silicone ou Poliuretano), do teor de cargas reforçantes e do sistema de cura, essa contração varia tipicamente entre 1,2% e 3,5%. Mesmo com a compensação calculada no projeto do molde, pequenas variações entre bateladas de composto ou umidade ambiente influenciam a medida final.
- Coeficiente de dilatação térmica elevado: Os elastômeros possuem coeficiente de expansão térmica cerca de 10 vezes maior que o do aço. Uma variação de 15 °C na temperatura da sala de inspeção já é suficiente para alterar cotas nominais de peças de médio e grande porte.
- Diferença entre Cotas Fixas (F) e Cotas de Fechamento (C): Na moldagem por compressão, transferência ou injeção, a precisão de uma dimensão depende diretamente de sua posição em relação à linha de partição do molde:
- Cotas Fixas (F — Fixed): Dimensões totalmente contidas dentro de uma única placa rígida do molde (por exemplo, o diâmetro interno ou externo de um anel usinado na mesma matriz). Não sofrem interferência da espessura da rebarba (flash).
- Cotas de Fechamento (C — Closure): Dimensões que atravessam a linha de fechamento entre duas ou mais placas do molde (por exemplo, a altura total de um coxim ou a espessura de uma arruela). Estão sujeitas à variação da força de fechamento da prensa, à viscosidade do composto e à película residual de rebarba.
Por essa razão, a ISO 3302-1 separa explicitamente as tolerâncias em duas colunas — F e C — dentro de cada classe de precisão.
Tabela Comparativa das Classes da ISO 3302-1 (M1, M2, M3, M4 e Extrudados)
Para ilustrar como a norma escalona o rigor dimensional, a tabela abaixo apresenta a estrutura das classes de peças moldadas (M1 a M4) e extrudadas (E1 a E3), acompanhada de valores ilustrativos extraídos da faixa nominal acima de 16 mm até 25 mm da ISO 3302-1:
| Classe ISO 3302-1 | Classificação Técnica | Exemplo Cota Fixa (F) (Faixa >16 a 25 mm) | Exemplo Cota de Fechamento (C) (Faixa >16 a 25 mm) | Aplicações Industriais Típicas | Impacto no Custo e Fabricação |
| M1 | Precisão | ± 0,20 mm | ± 0,30 mm | Vedações dinâmicas críticas, diafragmas de válvulas proporcionais, componentes aeroespaciais ou médicos | Muito alto: exige moldes CNC de cavidade única ou reduzida, controle estreito de lote e inspeção metrológica rigorosa |
| M2 | Alta Qualidade | ± 0,30 mm | ± 0,50 mm | Vedações OEM automotivas e linha pesada, buchas de precisão, sedes de válvulas, peças metal-borracha críticas | Moderado a alto: excelente equilíbrio entre repetibilidade funcional e produtividade seriada |
| M3 | Boa Qualidade (Padrão Geral) | ± 0,50 mm | ± 0,80 mm | Coxins antivibratórios, batentes de suspensão, coifas sanfonadas, passadores de cabos e peças industriais gerais | Otimizado (referência): permite moldes multicavidades de alta produtividade e baixo índice de refugo |
| M4 | Não Crítica | ± 1,00 mm | ± 1,30 mm | Calços pesados, protetores de impacto, peças de grande porte moldadas por compressão e superfícies livres | Baixo: absorve variações naturais do processo sem gerar retrabalho ou sucata |
| E1 / E2 / E3 (Extrudados) | Perfis e Tubos Contínuos | Varia conforme seção transversal (ex.: E2 ≈ ± 0,45 mm na faixa 16–25 mm) | Não se aplica (processo contínuo; comprimento segue classes L1–L3) | Perfis de vedação de cabines agrícolas, guarnições de portas e mangueiras técnicas | E2 é o padrão comercial de alta qualidade para extrudados industriais e automotivos |
Nota técnica: Os valores numéricos acima referem-se exclusivamente à faixa dimensional nominal >16 mm até 25 mm da tabela oficial da ISO 3302-1 e servem como referência comparativa. Para cotas menores ou maiores (como peças de até 2.000 mm), deve-se consultar a tabela completa da norma.
Análise Detalhada: Quando Especificar M1, M2, M3 ou M4 no Desenho Técnico
Escolher a classe certa significa alinhar a exigência do desenho ao papel mecânico que cada superfície desempenha no conjunto montado.
Classe M1 (Precisão): Uso Restrito a Interfaces Críticas
A classe M1 representa o limite superior da manufatura de elastômeros moldados. Para atingir tolerâncias tão estreitas, o fabricante precisa operar com moldes temperados e retificados de altíssima precisão, controlar rigorosamente o peso e a viscosidade Mooney de cada pré-forma de borracha e, frequentemente, realizar inspeção dimensional 100% por sistemas ópticos sem contato.
- Quando usar: Apenas em regiões onde uma variação de décimos de milímetro compromete diretamente a vedação sob alta pressão ou o curso de um atuador sensível.
- O que evitar: Aplicar “ISO 3302-1 M1” na legenda geral do desenho técnico para todas as cotas da peça.
Classe M2 (Alta Qualidade): O Padrão de Engenharia para Vedações e Encaixes OEM
A classe M2 é amplamente adotada pelas montadoras de veículos pesados, fabricantes de implementos agrícolas e sistemistas industriais. Ela oferece rigor dimensional suficiente para garantir interferência controlada em alojamentos metálicos, assentamento preciso de lábios de vedação e concentricidade em peças metal-borracha.
- Quando usar: Em diâmetros de assentamento de retentores, alojamentos de anéis, furos de fixação de buchas metal-borracha e interfaces de montagem automatizada.
Classe M3 (Boa Qualidade): A Referência Padrão da Indústria
Quando um desenho técnico menciona a ISO 3302-1 sem especificar a subclasse, a M3 é considerada a referência padrão para peças técnicas de borracha de boa qualidade industrial. Ela absorve perfeitamente as variações normais de contração do elastômero sem comprometer o desempenho mecânico.
- Quando usar: Em coxins antivibratórios, batentes de fim de curso, coifas protetoras de cilindros hidráulicos, apoios industriais e nas cotas externas não interferentes de peças cuja interface principal exige M2.
Classe M4 (Não Crítica): Robustez para Componentes Estruturais e de Grande Porte
A classe M4 destina-se a dimensões que não possuem contato de precisão com outros componentes ou onde a função principal da peça é absorver grandes impactos, proteger estruturas contra abrasão ou atuar como barreira mecânica.
- Quando usar: Em calços de piso para prensas e máquinas CNC, batentes ferroviários ou de mineração, saias de proteção e componentes de grande formato moldados por compressão.
Uma Nota sobre Extrudados e Estampados: Classes E2 e Corte a Laser
Nem toda peça técnica de borracha é fabricada por moldagem em cavidade fechada. Quando o projeto envolve perfis contínuos de vedação para cabines de tratores, caminhões ou painéis elétricos, a norma ISO 3302-1 estabelece as classes E1, E2 e E3 para a seção transversal, sendo a classe E2 o padrão mais equilibrado entre precisão de encaixe e velocidade de extrusão.
Já para juntas planas, arruelas e guarnições fabricadas por estampagem a frio — processo realizado na Cronnos em prensas de corte e vinco equipadas com matrizes de tecnologia a laser —, a estabilidade dimensional é ainda maior porque não há contração térmica pós-vulcanização na operação de corte, permitindo excelente repetibilidade em séries curtas ou longas.
O Efeito Cascata de Tolerâncias Restritivas no Custo do Molde e do Refugo
Na prática de chão de fábrica, a diferença entre especificar M3 e M1 em uma peça de 50 mm pode multiplicar o custo total do projeto por fatores expressivos. Veja o que ocorre na cadeia produtiva quando uma cota não funcional recebe tolerância superrestritiva:
- Redução do número de cavidades do molde: Em moldes multicavidades (por exemplo, 16 ou 32 cavidades), pequenas diferenças térmicas entre o centro e as extremidades da placa da prensa geram microvariações dimensionais. Para cumprir a classe M1, o ferramental muitas vezes precisa ser reduzido para 4 ou 8 cavidades, dobrando ou quadruplicando o custo de hora-máquina por peça.
- Aumento do índice de refugo e retrabalho: Uma dimensão perfeitamente funcional dentro de ± 0,50 mm (M3) passa a ser reprovada como não conforme se o desenho exigir ± 0,20 mm (M1). O custo dessa sucata é inevitavelmente incorporado ao preço unitário da peça na cotação (RFQ).
- Gargalos na metrologia: Medir borracha não é tão simples quanto encostar um paquímetro metálico. A própria pressão da haste do paquímetro deforma o elastômero, gerando leituras falsas. Exigir classe M1 em dezenas de cotas obriga a inspeção em projetores de perfil ou máquinas de medição óptica sem contato, elevando o tempo de liberação de lote.
Boa prática de engenharia: Utilize tolerâncias seletivas. Indique na legenda do desenho a classe ISO 3302-1 M3 (ou M4) como tolerância geral e aplique a classe M2 (ou M1, se estritamente necessário) apenas nas 2 ou 3 cotas críticas para a qualidade (CTQ — Critical to Quality) que determinam a montagem ou a vedação.
Como Combinar a ISO 3302-1 com a ASTM D2000 e o Controle Metrológico da Cronnos
Um desenho técnico completo e livre de ambiguidades para peças técnicas de borracha combina duas normas complementares:
- ASTM D2000: Define o que é o material (polímero base, dureza Shore A, tensão de ruptura, alongamento, resistência térmica e comportamento após imersão em fluidos).
- ISO 3302-1: Define quais são os limites geométricos aceitáveis após a fabricação (classes M1 a M4 para moldados ou E1 a E3 para extrudados).
Na Cronnos, com mais de 50 anos de experiência no desenvolvimento de artefatos de borracha e metal-borracha e certificação NBR ISO 9001:2015 pela Fundação Vanzolini, nossa equipe de engenharia apoia os clientes desde a revisão crítica do desenho técnico antes da confecção do ferramental:
- Análise de Viabilidade Dimensional (DFM): Avaliamos cada cota do desenho, sugerindo ajustes nas linhas de partição do molde e nas classes da ISO 3302-1 para proteger as interfaces críticas sem encarecer o molde.
- Escala Piloto e Ajuste de Contração: Antes da produção seriada dentro de nosso portfólio ativo de mais de 5.000 itens, validamos o composto escolhido (entre 16 famílias de elastômeros) em escala piloto para aferir a contração real da peça.
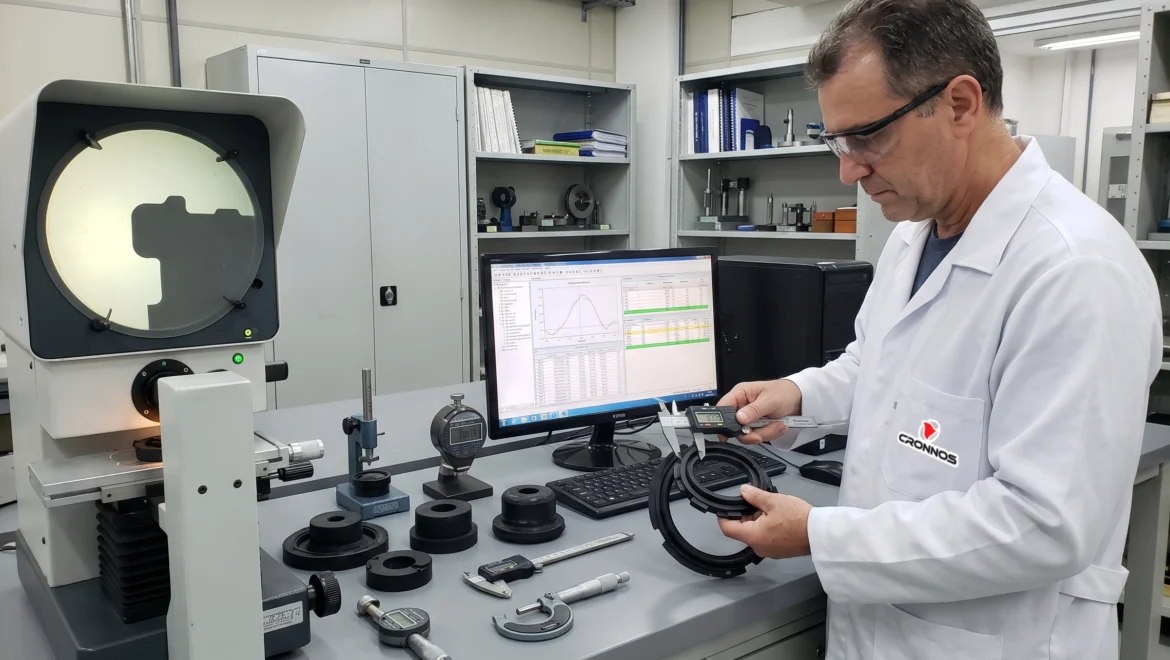
- Metrologia Dimensional Especializada: Nossa sala de metrologia utiliza equipamentos de medição óptica sem contato (projetores de perfil e sistemas de visão), além de durômetros calibrados e instrumentos específicos para elastômeros, garantindo laudos dimensionais confiáveis e rastreabilidade total da matéria-prima ao embarque.
Perguntas Frequentes sobre Tolerância Dimensional na ISO 3302-1 (FAQ)
Qual é a classe de tolerância padrão da norma ISO 3302-1 se o desenho não especificar?
Quando um desenho técnico cita apenas a norma ISO 3302-1 sem indicar a classe de tolerância para peças moldadas, a classe M3 (Boa Qualidade) é adotada como referência padrão da indústria para a maioria das aplicações mecânicas e industriais.
Qual a diferença entre Cota Fixa (F) e Cota de Fechamento (C) na ISO 3302-1?
A Cota Fixa (F) é uma dimensão formada integralmente dentro de uma única placa rígida do molde, apresentando menor variação dimensional. Já a Cota de Fechamento (C) atravessa a linha de partição entre duas ou mais placas do molde, sofrendo influência da espessura da rebarba (flash) e da pressão de fechamento da prensa, motivo pelo qual possui uma faixa de tolerância ligeiramente mais ampla na norma.
Por que não se deve medir peças de borracha macia com paquímetro comum?
Porque a força exercida pelas faces de medição de um paquímetro ou micrômetro metálico comprime elasticamente a superfície da borracha — especialmente em compostos entre 40 e 65 Shore A —, gerando leituras menores que a dimensão real. Para cumprir as classes M1 e M2 da ISO 3302-1, a medição deve ser feita com sistemas ópticos sem contato (projetores de perfil ou medição por visão).
Como combinar a ISO 3302-1 e a ASTM D2000 na legenda do desenho técnico?
Na legenda do desenho, especifica-se o material por meio da linha de chamada da ASTM D2000 (ex.: ASTM D2000 M2BG714 A14 B14 EA14 EF11 EF21 EO14 EO34) e as tolerâncias geométricas por meio da ISO 3302-1 (ex.: Tolerâncias gerais conforme ISO 3302-1 Classe M3; cotas críticas marcadas conforme Classe M2).
Se a sua equipe de engenharia ou compras técnicas está desenvolvendo um novo projeto ou revisando desenhos de peças técnicas de borracha e deseja equilibrar precisão dimensional, durabilidade e custo de ferramental, conte com a experiência de mais de cinco décadas da Cronnos. Nossa engenharia revisa suas especificações, orienta na aplicação correta da ISO 3302-1 e valida cada detalhe em nossa estrutura de laboratório e metrologia.
Entre em contato com nossos especialistas para discutir o seu desenho técnico ou solicitar uma análise de viabilidade:
Cronnos Indústria de Artefatos de Borracha
- Endereço: Av. das Indústrias, 299 – Distrito Industrial, Jundiaí – SP, Brasil
- Telefone: +55 11 3109-0700
- E-mail: cronnos@cronnos.com.br